봉제라인 효율은 (생산량 × SMV) ÷ (작업자 수 × 근무시간) 한 줄로 계산합니다. SMV 12.5분짜리 티셔츠를 20명이 8시간 동안 560장 만들었다면 효율은 72.9%입니다. 그런데 이 라인은 작업자가 아무리 빨라도 78.1%를 넘을 수 없습니다. 병목 공정 하나가 라인 전체의 상한선을 정하기 때문입니다. 라인 효율, 목표 수량, 병목을 한 번에 계산하는 엑셀 계산기를 첨부했습니다.
용어 3개만 먼저
| 용어 | 뜻 | 예시 |
|---|---|---|
| SMV (Standard Minute Value) | 숙련 작업자가 한 장을 만드는 표준 시간(분) | 반팔 티셔츠 12.5분 |
| 피치타임 | 공정 SMV ÷ 그 공정 인원 = 그 공정이 한 장을 내보내는 간격 | 넥 테이프 0.8분 |
| 병목 | 피치타임이 가장 긴 공정 = 라인 속도를 결정하는 공정 | 넥 테이프 |
SMV는 GSD 같은 표준시간 시스템이나 스톱워치 실측으로 정합니다. 효율 계산은 전부 이 숫자 위에 서 있어서 SMV가 틀리면 효율도 전부 틀립니다. 이 이야기는 뒤에서 다시 합니다.
라인 효율 계산 — 72.9%
라인 효율 = 산출 시간 ÷ 투입 시간
= (생산량 × SMV) ÷ (인원 × 근무시간)| 항목 | 계산 | 값 |
|---|---|---|
| 투입 시간 | 20명 × 480분 | 9,600분 |
| 산출 시간 | 560장 × 12.5분 | 7,000분 |
| 라인 효율 | 7,000 ÷ 9,600 | 72.92% |
투입한 9,600분 중 7,000분어치만 옷으로 나왔다는 뜻입니다. 나머지 2,600분은 대기, 운반, 기계 고장, 불량 수선, 공정 불균형으로 사라졌습니다.
목표 수량 — 하루 몇 장이 맞나
같은 식을 거꾸로 쓰면 목표 수량이 나옵니다.
목표 수량 = 인원 × 근무시간 × 목표 효율 ÷ SMV| 목표 효율 | 계산 | 하루 목표 |
|---|---|---|
| 100% | 9,600 ÷ 12.5 | 768장 |
| 80% | 9,600 × 0.8 ÷ 12.5 | 614장 |
| 실제 | — | 560장 |
100% 기준 768장을 목표로 걸면 매일 미달이 됩니다. 현장 목표는 라인 숙련도와 스타일 난이도를 반영한 목표 효율(보통 60~85%)로 잡습니다.
병목 찾기 — 공정별 피치타임
효율이 낮을 때 "작업자들이 느려서"라고 결론 내리기 전에 공정 배치부터 봐야 합니다. 첨부 계산기의 공정표입니다.
| 공정 | SMV | 인원 | 피치타임 | 시간당 능력 |
|---|---|---|---|---|
| 어깨 잇기 | 0.60 | 1 | 0.600 | 100.0 |
| 넥 립 달기 | 1.10 | 2 | 0.550 | 109.1 |
| 넥 테이프 | 0.80 | 1 | 0.800 | 75.0 ◀ 병목 |
| 소매 달기 | 1.80 | 3 | 0.600 | 100.0 |
| 옆선·소매밑 오버록 | 2.20 | 3 | 0.733 | 81.8 |
| 소매단 삼봉 | 1.20 | 2 | 0.600 | 100.0 |
| 밑단 삼봉 | 1.00 | 2 | 0.500 | 120.0 |
| 라벨 달기 | 0.70 | 1 | 0.700 | 85.7 |
| 실밥 정리 | 1.60 | 3 | 0.533 | 112.5 |
| 검사 | 1.50 | 2 | 0.750 | 80.0 |
| 합계 | 12.50 | 20 |
넥 테이프 공정은 한 사람이 0.8분에 한 장씩밖에 못 내보냅니다. 시간당 75장, 하루 480분이면 600장이 이 라인의 최대치입니다. 다른 공정이 시간당 100장을 해도 넥 테이프 앞에 반제품이 쌓일 뿐입니다.
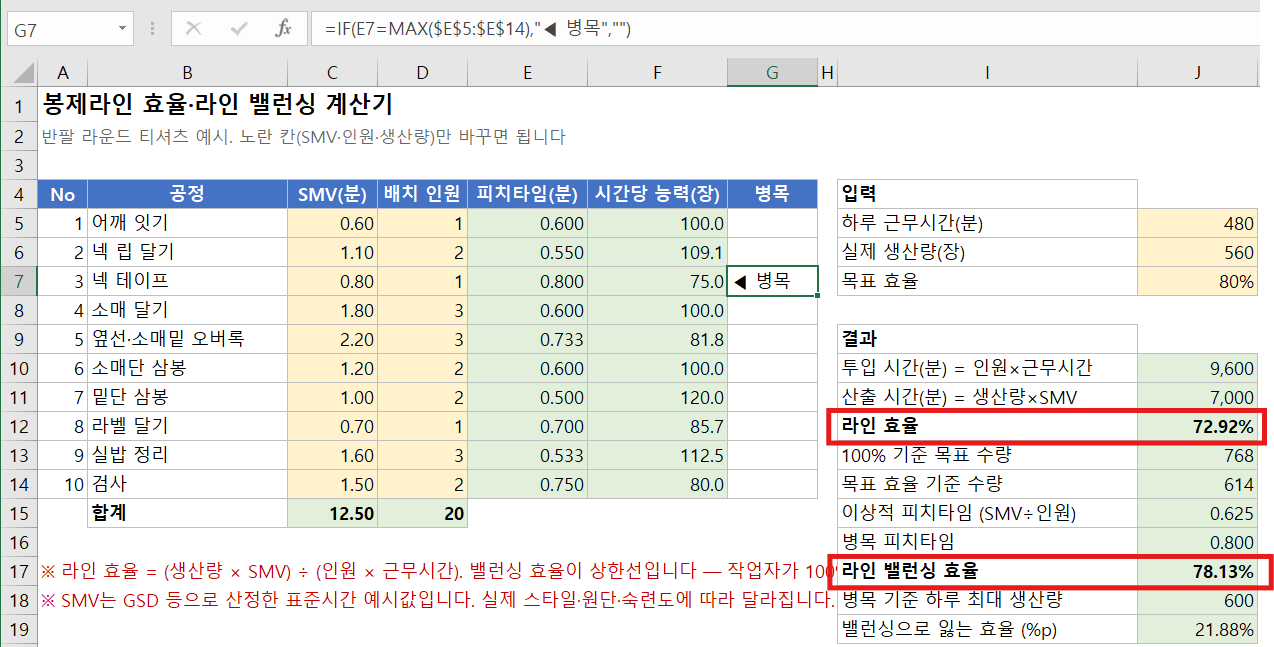
라인 밸런싱 효율 — 이 라인의 상한선 78.1%
이상적 피치타임 = 총 SMV ÷ 총 인원 = 12.5 ÷ 20 = 0.625분
밸런싱 효율    = 이상적 피치타임 ÷ 병목 피치타임 = 0.625 ÷ 0.8 = 78.13%
이게 이 라인 배치로 낼 수 있는 효율의 천장입니다. 실제 효율 72.9%와 천장 78.1%의 차이(약 5%p)가 작업자 숙련도·대기·불량에서 생긴 손실이고, 천장과 100%의 차이(약 22%p)는 배치 문제입니다.
| 손실 구분 | 크기 | 누구 문제인가 |
|---|---|---|
| 배치 불균형 | 21.9%p | 관리자 — 공정 배치를 바꿔야 함 |
| 작업 손실 | 5.2%p | 현장 — 숙련도·대기·불량 |
작업자를 독려해서 얻을 수 있는 건 최대 5%p입니다. 22%p는 배치를 바꿔야 나옵니다. 효율 회의에서 이 구분을 먼저 보여 주면 이야기가 달라집니다.
병목을 푸는 현실적인 방법 4가지
| 방법 | 내용 | 주의 |
|---|---|---|
| 인원 추가 | 병목 공정에 다기능공 1명 투입 | 인원 늘면 투입 시간도 늘어남 |
| 공정 분할 | 넥 테이프 + 라벨처럼 붙어 있던 작업을 나눠 재배치 | 기계 대수 확인 |
| 작업 방법 개선 | 지그·가이드 장착으로 SMV 자체를 줄임 | 가장 효과가 오래감 |
| 여유 공정이 돕기 | 피치가 짧은 밑단 삼봉(0.5분) 작업자가 남는 시간에 지원 | 기계 종류가 같아야 함 |
첨부 계산기에서 인원 칸만 바꿔 보면 병목이 어디로 옮겨 가는지 바로 보입니다. 넥 테이프를 2명으로 늘리면 병목이 검사(0.75분)로 넘어가고, 그다음은 오버록(0.733분)입니다. 병목은 없어지지 않고 이동하기 때문에, 한 번에 하나씩 풀어 가는 게 순서입니다.
공장끼리 효율 비교할 때 — SMV 기준부터 맞춰야
해외 생산법인이나 협력 공장의 효율 보고를 비교할 때 가장 흔한 함정입니다.
A공장 효율 85%, B공장 효율 65%라도 A공장이 더 잘한다는 보장이 없습니다. A공장이 같은 스타일의 SMV를 15분으로 잡고 B공장이 12.5분으로 잡았다면, SMV가 큰 쪽의 효율이 높게 나옵니다. 분자(생산량 × SMV)가 커지기 때문입니다.
| 확인할 것 | 이유 |
|---|---|
| SMV를 무엇으로 산정했나 (GSD·실측·바이어 제시) | 기준이 다르면 효율 비교 불가 |
| 근무시간에 잔업·휴게가 포함됐나 | 분모가 달라짐 |
| 지원 인원(실밥·검사·운반)을 인원에 넣었나 | 직접 인원만 넣으면 효율이 부풀려짐 |
같은 SMV 기준, 같은 인원 기준으로 다시 계산해야 공장 간 비교가 성립합니다. 효율 숫자만 받아서 순위를 매기면 잘못된 공장을 칭찬하게 됩니다.
마무리
- 라인 효율 = (생산량 × SMV) ÷ (인원 × 근무시간). 예시는 72.9%입니다.
- 병목 피치타임이 라인의 천장을 정합니다. 예시 라인은 아무리 잘해도 78.1%, 하루 600장이 최대입니다.
- 배치 손실과 작업 손실을 나눠 보세요. 효율을 올리는 진짜 레버가 어디 있는지 보입니다.
첨부 계산기에 실제 스타일의 공정별 SMV와 인원을 넣으면 효율·목표 수량·병목이 자동으로 나옵니다. 예시 값이 72.92% / 614장 / 78.13% / 600장으로 나오는지 먼저 확인해 보세요.
관련 글
- 봉제 가공비 CM·CMT – 스타일별 공임 계산 엑셀 서식
- 생산일정표 간트차트 엑셀로 만들기 – 의류 제조 실무용 서식
- 원단 요척(소요량) 계산법 – 엑셀 자동계산 서식
- 베트남 봉제 공장 발주할 때 국내 OEM과 다른 점 5가지
예시의 공정 구성과 SMV는 설명을 위한 값입니다. 실제 값은 스타일·원단·설비·숙련도에 따라 달라집니다.
'엑셀 실무' 카테고리의 다른 글
| 엑셀_야간근로시간_자동계산 (0) | 2026.10.29 |
|---|---|
| 엑셀_종속드롭다운_연동 (0) | 2026.10.27 |
| 엑셀_연평균성장률_CAGR (0) | 2026.10.26 |
| 엑셀 드롭다운 목록 다른 시트에서 안 될 때 — 이름 정의로 해결하기 (0) | 2026.10.25 |
| 엑셀 피벗테이블 새로고침 안 될 때 — 원인 5가지와 해결법 (0) | 2026.10.24 |


